金属加工液
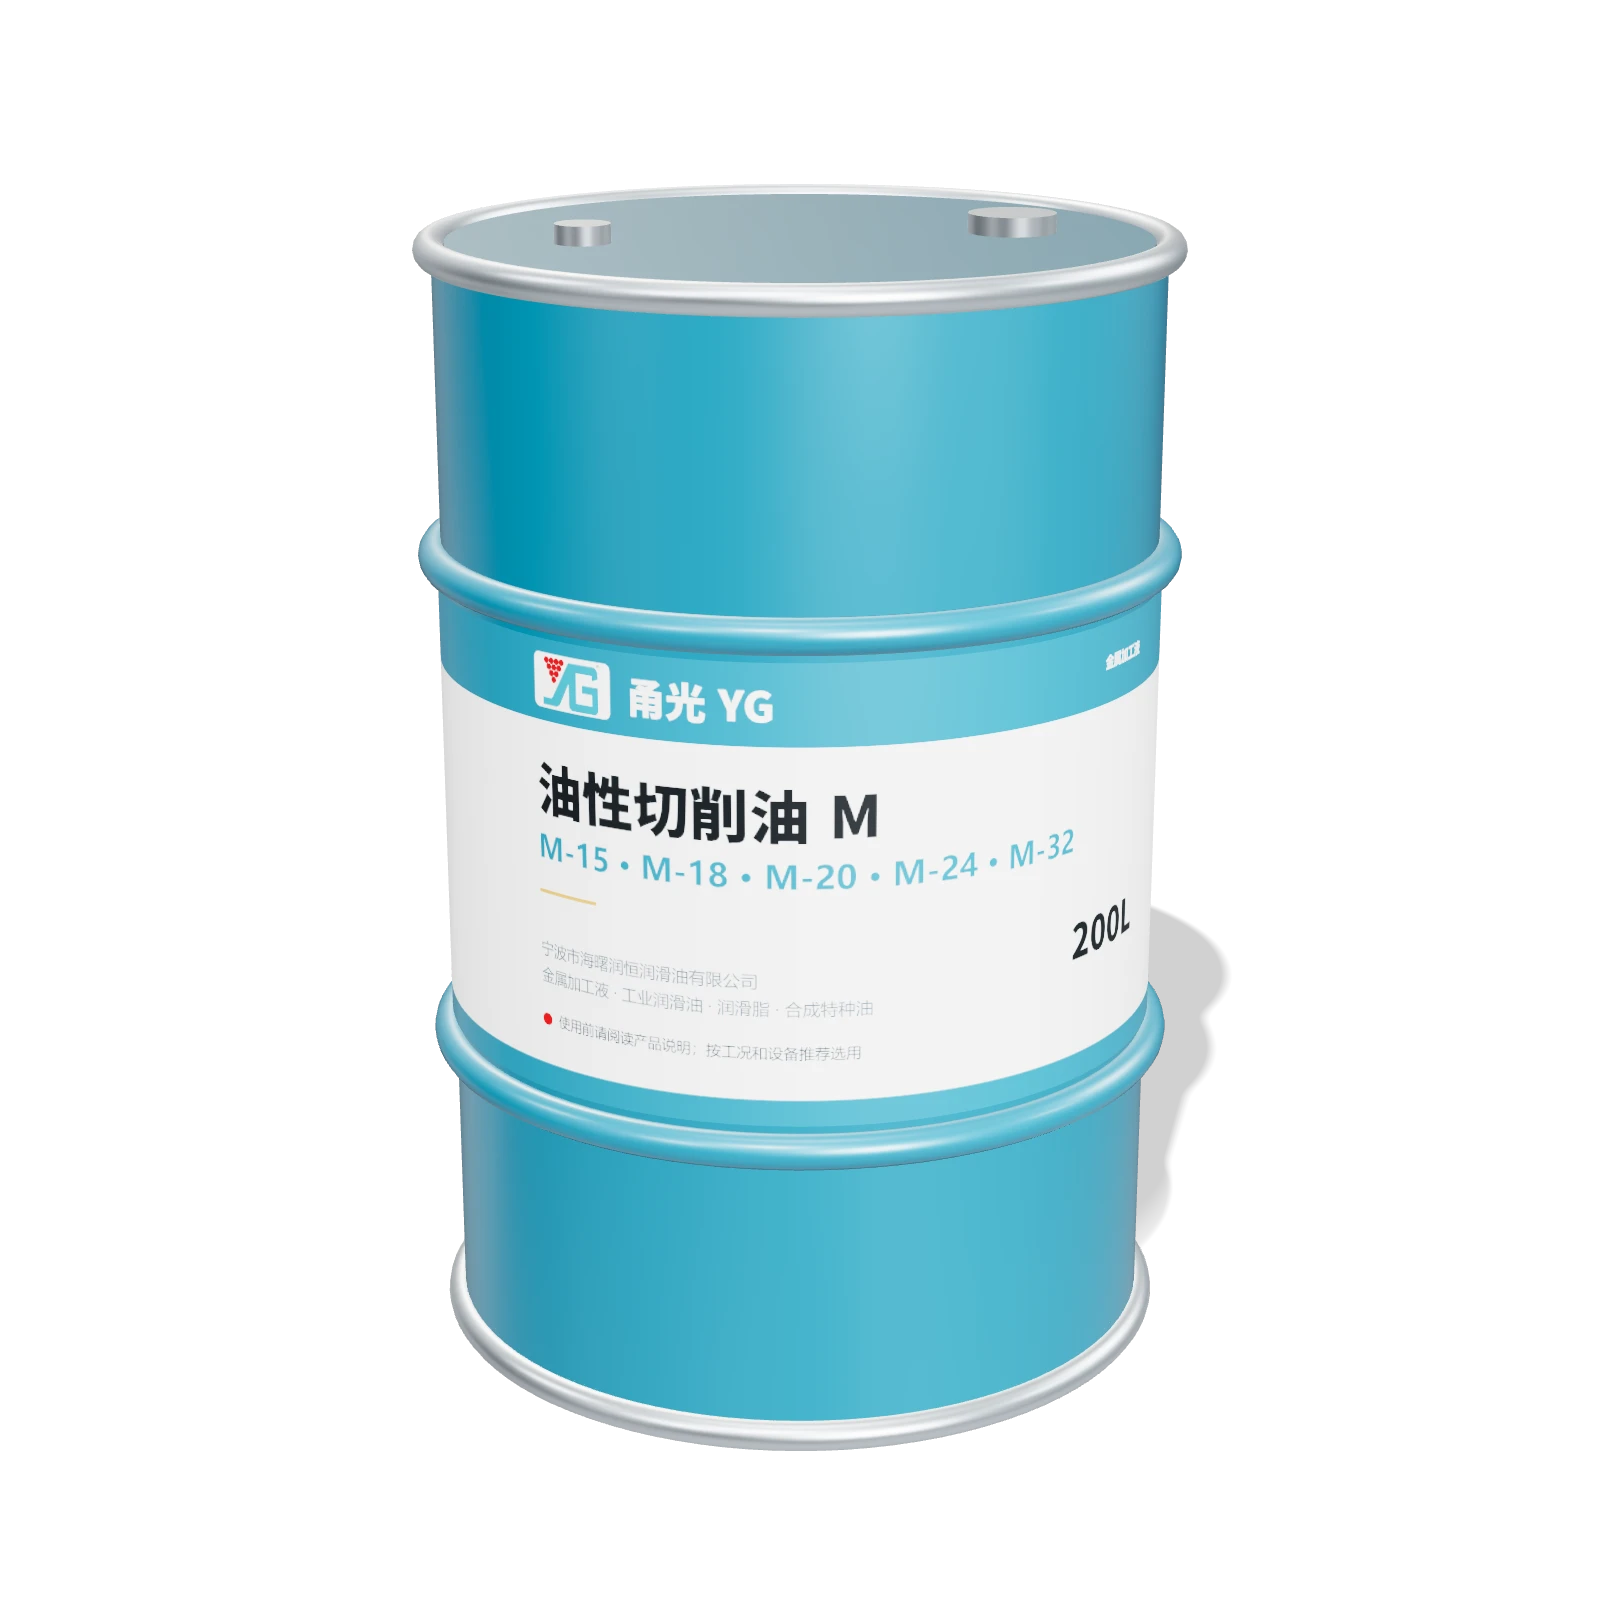
油性切削油 M
油性切削油 M 不兑水、原液使用,用于车、铣、钻、攻丝和深孔钻等精密及重负荷切削,有 M-15、M-18、M-20、M-24、M-32 五个型号,按材料和负荷选,M-32 不适合铜铝。
概述
油性切削油 M 以精制矿物油为基础油,加入极压润滑剂、防腐抗氧清洁剂等添加剂调制而成,不兑水、原液使用。按材料和负荷选型号:铝、铜等有色金属和精密小工件选低粘度的 M-15,通用选 M-18,自动车床上的攻丝、钻削、铣削、车削选 M-20,不锈钢和难切削金属选极压切削油 M-24,深孔钻、枪钻等重负荷加工选重负荷切削油 M-32。
优点
- 极压润滑:含极压润滑剂,减少刀具磨损,工件表面光洁度高。
- 渗透冷却:渗透性好,快速到达切削区,起到冷却和润滑保护作用。
- 防锈防腐:对有色金属和黑色金属都有防腐防锈作用,工件存放时不发黄、不生锈。
- 抗氧化:M-15 防止有色金属氧化,M-24 长期高温下不变质。
- 防粘刀:M-20 防止设备长时间工作时粘刀、粘机台。
适用
- 铝、铜等有色金属和精密小工件的切削(M-15)
- 有色金属和黑色金属的通用切削(M-18)
- 多种材料的攻丝、钻削、铣削、车削,自动车床(M-20)
- 不锈钢和难切削金属,自动车床和加工中心(M-24)
- 不锈钢和高硬度金属的深孔钻、枪钻、攻丝、拉削等重负荷和高速切削(M-32)
不适用与注意
- M-32 不适合铜、铝加工;铝、铜等有色金属选 M-15 或通用型 M-18。
- 原液使用、不兑水;以冷却为主的大流量切削和磨削看水基切削液,如半合成切削液 XL-1、微乳化切削液 MS。
型号
| 型号 | 说明 |
|---|---|
M-15 | 低粘度,抗氧化,防止有色金属氧化,防腐和清洁性好,适合铝、铜等有色金属和精密小工件 |
M-18 | 通用型,渗透和润滑性好,提高工件表面光洁度,对有色金属和黑色金属都有防腐防锈作用 |
M-20 | 极压润滑性好,减少功率消耗和刀具磨损,防粘刀、防工件存放时发黄生锈,适合多种材料的攻丝、钻削、铣削、车削和自动车床 |
M-24极压切削油 M-24 | 含较多高性能极压剂,长期高温下不变质,专用于难切削金属和不锈钢,适合自动车床和加工中心 |
M-32重负荷切削油 M-32 | 含多种极压添加剂,用于不锈钢和高硬度金属的深孔钻、枪钻、攻丝、拉削等重负荷及高速切削;不适合铜、铝 |
相关系列
乳化切削油 M
乳化切削油 M 兑水成乳白色冷却液,用于钢、铸铁、铝合金、不锈钢、铜的车、铣、钻、磨、拉削和攻丝,有 M-10、M-12、M-13、M-20 四个型号,按经济性、寿命和极压要求选。
M-10M-12M-13M-20
攻牙油 P
攻牙油 P 专为攻牙、攻丝、钻孔、车牙、铰牙和切螺纹设计,用于不锈钢、合金钢、铸铁、碳钢,耐极压、抗磨,减少钻头磨损和折断,有 P30、P130、P230 三个型号。
P30P130P230
微乳化切削液 MS
微乳化切削液 MS 适合铝、铜等有色金属与不锈钢的切削和磨削,兼顾润滑与防锈,乳化粒径小、携带损耗少、换液周期长,有 MS-21、MS-45 两个型号。
MS-21MS-45